


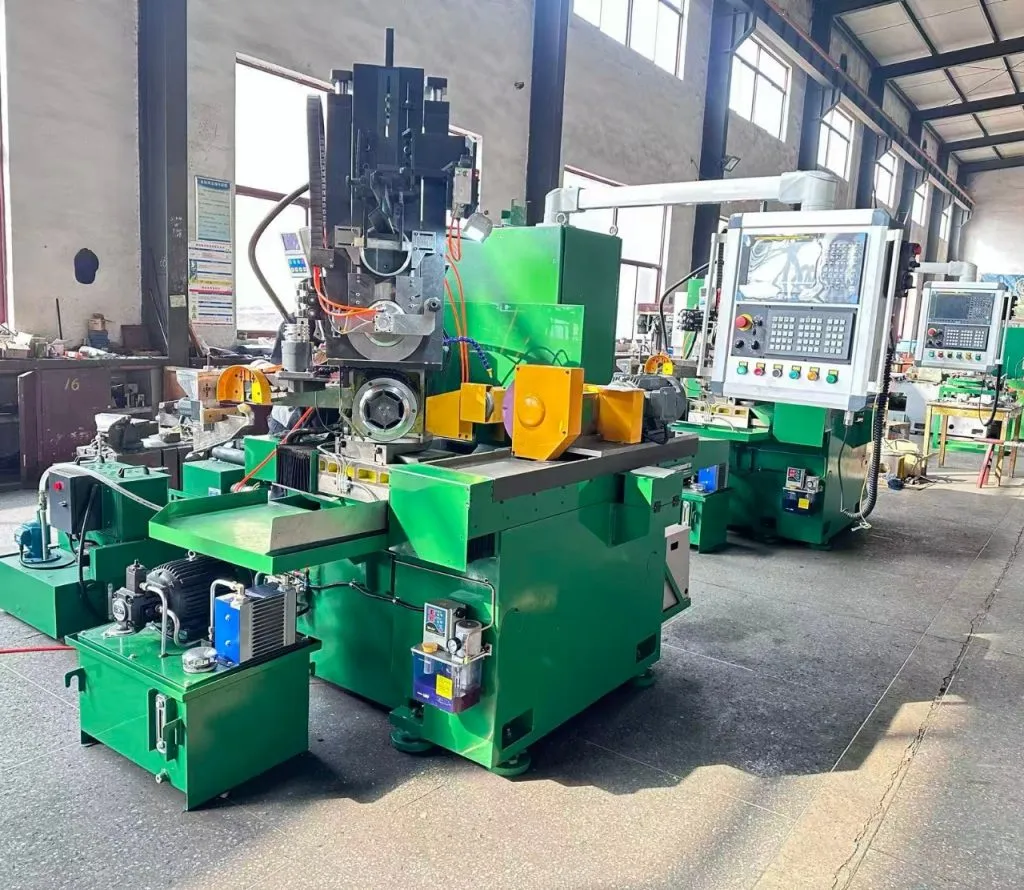
На производство поршневых колец подобрали и внедрили специальный шлифовальный станок для обработки наружной фаски. Новое оборудование заменило устаревшее и позволило снизить брак с 30% до менее 5%.
Отрасль: машиностроение (производство тракторов)
Оборудование: специальный шлифовальный станок с ЧПУ (для обработки наружной фаски)
Задача: повысить качество обработки, снизить брак и заменить физически устаревшее оборудование
Результат: брак снижен до уровня менее 5%, опытная партия выпущена без дефектов
Основные показатели до и после внедрения оборудования
Процент брака
До 30% Менее 5%
Время обработки
Более 30 секунд Менее 30 секунд
Опытная партия
— Выпущена без брака
Оборудование
Станки 1920–1930-х годов Шлифовальный станок с ЧПУ
Описание реализованного проекта
Клиент — завод по производству тракторов — использовал оборудование 1920–1930-х годов, которое уже не обеспечивало необходимую стабильность технологического процесса. Перед предприятием стояли три задачи: увеличить производительность на отдельных операциях, снизить процент брака с 30% до уровня не более 5% и обновить изношенный парк металлообрабатывающего оборудования.
Заказчик самостоятельно подготовил техническое задание: предоставил детали, эскизы с требованиями к точности, а также указал необходимую производительность по количеству изделий в единицу времени. В рамках проекта рассматривались три типа станков:
- плоскошлифовальный станок с круглым столом;
- станок для обработки наружной фаски;
- станок для обработки внутренней фаски.
В конкурсе участвовали четыре поставщика. Каждый предложил решение по отдельному типу оборудования: один поставщик — плоскошлифовальный станок, другой — станок для внутренней фаски, наша компания — станок для обработки наружной фаски.
Выбор оборудования
Для обработки наружной фаски было предложено специализированное решение от производителя с большим опытом изготовления оборудования именно для поршневых колец. Такой подход позволил учитывать не только формальные параметры станка, но и специфику детали: малую толщину кольца, требования к базированию, стабильность закрепления и качество обработки фаски.
Контроль качества заготовок
Основная проблема проявилась на этапе запуска: реальная заготовка не полностью соответствовала требованиям технологического процесса. Заготовка должна была быть ровной, плоской и иметь стабильные размеры. Однако после обработки на старом оборудовании часть деталей не обеспечивала нужную точность.
Чтобы исключить влияние этого фактора, был введён контроль каждой заготовки перед установкой на станок.
Доработка магнитного патрона
Вторая сложность была связана с креплением детали. В исходном техническом задании не был учтён тип магнитного патрона с базированием по наружному диаметру. Из-за малой толщины поршневого кольца деталь могла заедать или смещаться в процессе обработки.
Патрон доработали непосредственно на площадке заказчика:
- увеличили глубину установки кольца;
- расширили подающую пластину;
- обеспечили стабильное базирование и удержание детали.
После доработки оборудование было запущено в штатном режиме. Опытная партия была выпущена без брака, а доля дефектной продукции снизилась до уровня менее 5%, что соответствует целевому требованию заказчика.
Опыт проекта
Проект подтвердил: при модернизации производства недостаточно ориентироваться только на техническое задание. Важно заранее оценивать реальное качество заготовок, состояние предыдущего оборудования, способ базирования детали и особенности крепления.
Поставщик, который готов разбираться в технологическом процессе, помогает выявить такие риски до запуска и оперативно устранить их на площадке.