


Материал подготовил:
Александр Кетов
Инженер-технолог направления "Станки"
Точность обработки на портальном станке зависит не от одного параметра, а от совокупности факторов: жёсткости оборудования, состояния направляющих, точности позиционирования, стабильности шпинделя, качества инструмента, крепления заготовки и правильности режимов резания.
Чтобы получить стабильный результат, необходимо контролировать весь технологический процесс — от подготовки станка и установки детали до измерения готового изделия. Для крупногабаритных деталей особенно важны температурная стабильность, отсутствие вибраций и минимальное количество переустановок.

Портальные станки применяют для обработки крупных и тяжёлых деталей, где требования к геометрии и взаимному расположению поверхностей часто особенно высокие.
При увеличении размеров рабочей зоны возрастает влияние температурных деформаций, вибраций, прогиба конструктивных элементов и других факторов. Их необходимо учитывать ещё на этапе подготовки производства.
От чего зависит точность портального станка
Основными факторами являются жёсткость конструкции, точность перемещения осей, состояние шпиндельного узла, качество инструмента и стабильность технологического процесса.
На точность влияют:
- жёсткость станины и портала;
- точность направляющих и приводов;
- люфты и состояние механических передач;
- точность позиционирования и повторяемость осей;
- состояние шпинделя;
- биение инструмента;
- качество режущего инструмента;
- жёсткость крепления заготовки;
- температурный режим;
- режимы резания;
- правильность управляющей программы;
- точность измерительного оборудования.
Поэтому оценивать точность портального станка необходимо не только по заявленному производителем показателю позиционирования. Важна способность оборудования сохранять геометрию при реальной обработке детали.

Жёсткость конструкции как основа точной обработки
Чем выше жёсткость станка, тем меньше деформации конструкции под действием сил резания и тем стабильнее геометрия обработанной поверхности.
При недостаточной жёсткости могут возникать вибрации, отклонения инструмента и локальные деформации. Особенно заметно это при тяжёлом фрезеровании, обработке глубоких пазов и использовании инструмента с большим вылетом.
На точность влияют жёсткость:
- станины;
- колонн;
- поперечины;
- каретки;
- шпиндельной головки;
- крепления заготовки.
При выборе оборудования под точную обработку необходимо учитывать не только максимальные размеры детали, но и предполагаемые нагрузки. Запас жёсткости снижает вероятность возникновения вибраций и геометрических отклонений.
Как направляющие и приводы влияют на точность
Состояние направляющих и приводов непосредственно влияет на точность перемещения рабочих органов. Износ, загрязнение, неправильная регулировка или наличие люфтов могут приводить к отклонению фактической траектории от заданной.
Даже качественная система направляющих требует правильной настройки и регулярного обслуживания. Для крупноформатной обработки важна не только точность в одной точке рабочего пространства, но и сохранение геометрии при перемещении по всей рабочей зоне.
Особое внимание необходимо уделять:
- состоянию направляющих;
- точности шарико-винтовых передач или линейных приводов;
- компенсации люфтов;
- синхронизации перемещения;
- состоянию подшипников;
- точности обратной связи по положению.
Почему важно правильно закрепить заготовку
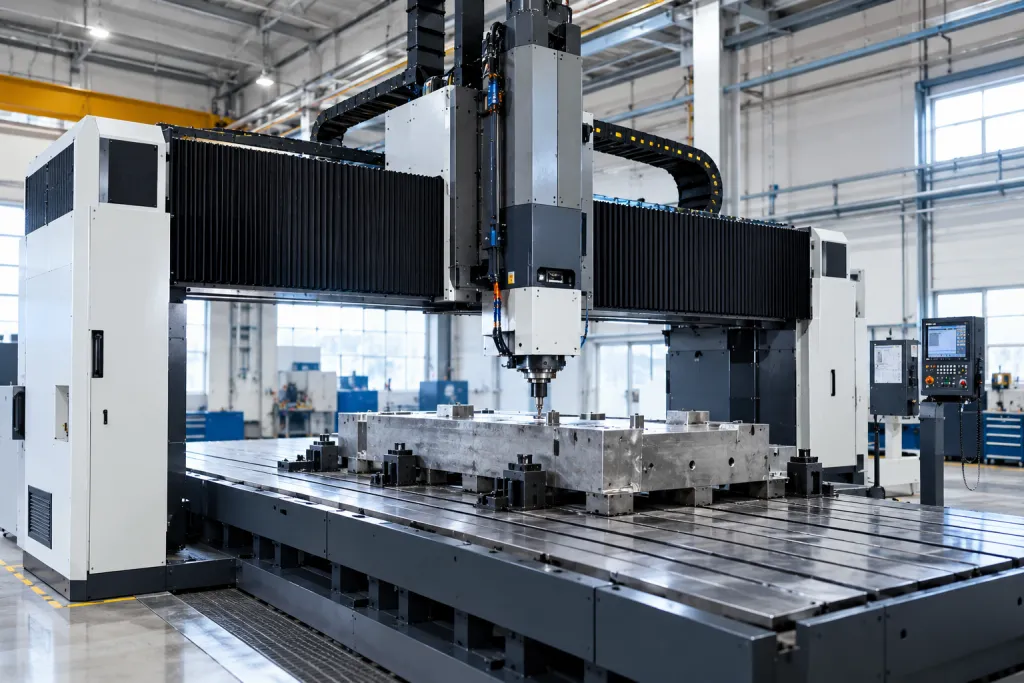
Надёжное крепление детали является обязательным условием точной обработки. Если заготовка смещается или деформируется под действием усилий резания, даже исправный и точно настроенный станок не сможет обеспечить требуемую геометрию.
При закреплении необходимо обеспечить:
- Надёжную фиксацию детали.
- Минимальное количество промежуточных элементов.
- Равномерное распределение усилий.
- Отсутствие недопустимой деформации заготовки.
- Достаточную жёсткость опор.
Особенно сложной может быть обработка тонкостенных и длинных деталей. Слишком сильный прижим способен деформировать заготовку, а после снятия усилия деталь частично вернёт первоначальную форму.
Как инструмент влияет на точность обработки
Изношенный или неправильно установленный инструмент способен значительно ухудшить точность даже при исправном станке. Чем больше износ режущей кромки и биение инструмента, тем сильнее изменяются фактические размеры и качество поверхности.
Для точной обработки важно контролировать:
- биение инструмента;
- износ режущих кромок;
- длину вылета;
- правильность установки;
- состояние оправки;
- соответствие инструмента материалу заготовки.
При увеличении вылета инструмента возрастает вероятность его отклонения под действием силы резания. Поэтому для чистовой обработки желательно использовать максимально жёсткую инструментальную сборку с минимально необходимым вылетом.
Черновую и чистовую обработку следует разделять. На черновом этапе основной задачей является быстрое удаление припуска, а на чистовом — получение требуемых размеров, геометрии и шероховатости.
Режимы резания и точность обработки
Неправильно выбранные режимы резания могут привести к вибрациям, перегреву инструмента и отклонению размеров. Для точной обработки необходимо подобрать скорость резания, подачу и глубину резания с учётом материала детали, инструмента, жёсткости системы и характера операции.
Слишком большая глубина резания или подача увеличивает силы резания и может вызвать отклонение инструмента. Слишком осторожные режимы также не всегда оптимальны: они способны увеличивать время обработки и создавать неблагоприятные условия резания.
Для чистовых проходов обычно применяют меньшие глубины резания и тщательно контролируют подачу. При этом важно учитывать не только паспортные возможности станка, но и реальную жёсткость конкретной технологической системы.
Температурная стабильность портального станка
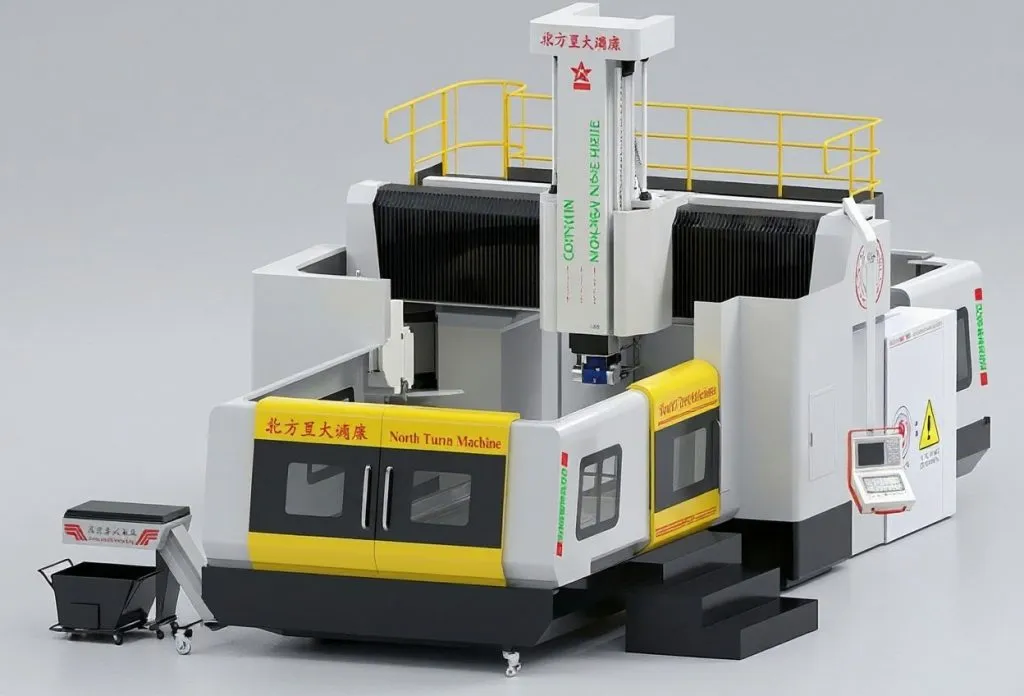
Температурные деформации становятся особенно важными при обработке крупных деталей. Нагрев шпинделя, приводов, направляющих и самой заготовки может изменять геометрию системы и приводить к изменению размеров детали.
Источниками тепла могут быть:
- шпиндель;
- электродвигатели;
- приводы осей;
- гидравлические системы;
- процесс резания;
- окружающая среда.
Для высокоточных операций важны стабильные условия в цехе, правильный прогрев оборудования и использование предусмотренных системой ЧПУ температурных компенсаций.
Почему важна правильная последовательность обработки
Последовательность операций влияет не только на производительность, но и на точность готовой детали. Неправильное снятие припуска может вызвать перераспределение внутренних напряжений и изменение геометрии заготовки.
Для ответственных деталей обычно используют поэтапную обработку:
- базирование;
- черновое фрезерование;
- снятие основных припусков;
- промежуточный контроль;
- получистовую обработку;
- чистовое фрезерование;
- контроль размеров и геометрии.
Если деталь имеет значительные внутренние напряжения, после удаления большого объёма материала она может изменить форму. Поэтому на некоторых производствах между отдельными этапами предусматривают стабилизацию заготовки и промежуточный контроль.
Как контролировать точность непосредственно в процессе
Контроль на промежуточных этапах позволяет обнаружить отклонения до завершения всей обработки. Это снижает риск получить готовую деталь с браком и позволяет своевременно скорректировать технологию.
В зависимости от требований применяют:
- щуповые измерительные системы;
- датчики инструмента;
- координатно-измерительное оборудование;
- ручной измерительный инструмент;
- контрольные шаблоны;
- измерение непосредственно на станке.
Современные системы ЧПУ могут использовать измерительные щупы для определения баз, проверки размеров и контроля положения обработанных поверхностей.
Такой подход особенно полезен при обработке крупногабаритных деталей, перенос которых на отдельное измерительное оборудование может занимать значительное время.

Как снизить вибрации при точной обработке
Для повышения точности необходимо исключить или минимизировать вибрации в системе «станок — приспособление — инструмент — заготовка». Вибрации ухудшают шероховатость поверхности, ускоряют износ инструмента и могут вызывать отклонение размеров.
Основные меры:
- повысить жёсткость крепления;
- сократить вылет инструмента;
- подобрать оптимальный диаметр и конструкцию фрезы;
- скорректировать частоту вращения шпинделя;
- уменьшить глубину резания;
- подобрать соответствующую подачу;
- проверить состояние шпиндельного узла;
- исключить люфты и недостаточную жёсткость оснастки.
Иногда эффективнее изменить частоту вращения, геометрию инструмента или схему обработки, чем просто уменьшать режимы резания.
Как обеспечить высокую точность на больших рабочих ходах
При обработке крупных деталей необходимо учитывать геометрию всей рабочей зоны, а не только точность позиционирования в одной точке. Чем больше расстояния перемещения, тем важнее правильная настройка направляющих, геометрии портала и системы компенсаций.
Особое значение имеют:
- перпендикулярность осей;
- прямолинейность перемещения;
- параллельность направляющих;
- точность позиционирования;
- синхронность перемещения элементов портала;
- температурная стабильность.
Перед серийной обработкой ответственных деталей целесообразно выполнить проверку геометрии станка и убедиться, что оборудование соответствует установленным требованиям.
Что делать, если станок начал терять точность
Если размеры деталей постепенно начинают уходить от заданных значений, сначала необходимо определить источник отклонения. Не стоит сразу корректировать управляющую программу: изменение размеров может быть вызвано износом инструмента, нагревом, оснасткой или механической частью станка.
Проверку рекомендуется проводить последовательно:
- Состояние инструмента.
- Крепление заготовки.
- Фактические режимы резания.
- Состояние шпинделя.
- Люфты и направляющие.
- Точность позиционирования осей.
- Температурные условия.
- Корректность управляющей программы.
- Измерительное оборудование.
Основные причины отклонений при обработке
| Отклонение | Возможная причина | Что проверить |
|---|---|---|
| Размер детали стабильно больше или меньше заданного | Неправильная коррекция инструмента, износ фрезы | Коррекцию инструмента, износ режущих кромок |
| Размер изменяется от детали к детали | Износ инструмента, нестабильное крепление, изменение температуры | Состояние инструмента, оснастку, температурный режим |
| Конусность обработанной поверхности | Неперпендикулярность осей, отклонение шпинделя, деформация инструмента | Геометрию станка, шпиндель, инструмент |
| Волнистость поверхности | Вибрации, недостаточная жёсткость системы | Крепление детали, вылет инструмента, режимы резания |
| Следы вибрации на поверхности | Резонанс, неправильная частота вращения, износ инструмента | Обороты шпинделя, инструмент, жёсткость крепления |
| Отклонение размеров после длительной обработки | Температурный нагрев станка или детали | Температуру оборудования и окружающей среды |
| Разные размеры в начале и конце рабочего хода | Ошибка геометрии направляющих или осей | Прямолинейность перемещения, геометрию портала |
| Смещение отверстий относительно заданных координат | Ошибка позиционирования или неправильное базирование | Систему координат, базу детали, точность осей |
| Увеличение размера отверстия | Биение шпинделя или инструмента | Шпиндель, оправку, инструмент |
| Появление ступеньки при обработке | Несогласованность перемещения осей или ошибка траектории | Геометрию станка и управляющую программу |
| Изменение геометрии тонкостенной детали после обработки | Внутренние напряжения и деформация заготовки | Последовательность снятия припуска и крепление |
| Резкое ухудшение точности | Механический износ или неисправность станка | Направляющие, приводы, подшипники, люфты |
Одна и та же проблема может иметь несколько причин. Поэтому корректировать программу ЧПУ следует только после проверки механической и технологической части системы.
Как выбрать портальный станок для точной обработки
Для высокоточной обработки оборудование выбирают по совокупности характеристик: жёсткости, точности позиционирования и повторяемости, конструкции направляющих, характеристикам шпинделя, системе ЧПУ и возможностям измерения.
При подборе необходимо учитывать не только паспортную точность, но и реальные условия будущей эксплуатации. Важны размеры и масса деталей, материалы, тип операций, требуемая шероховатость, объём производства и допустимые отклонения.
Если оборудование планируется для тяжёлого фрезерования, нельзя ориентироваться исключительно на максимальные обороты шпинделя. Для такой задачи важнее сочетание жёсткости, мощности, крутящего момента и устойчивости системы к вибрациям.
Итог
Высокая точность на портальном станке достигается за счёт стабильной работы всей технологической системы. Жёсткая конструкция, исправные направляющие и приводы, правильное крепление детали, качественный инструмент, оптимальные режимы резания и температурная стабильность должны работать одновременно.
Для ответственных деталей особенно важны промежуточный контроль и правильная последовательность обработки. Чем выше требования к геометрии, тем меньше возможностей компенсировать ошибки одного элемента за счёт другого.
Поэтому точность необходимо обеспечивать комплексно — начиная с выбора оборудования и заканчивая контролем готовой детали.
Подбор портального станка под конкретную задачу
Требования к точности необходимо учитывать ещё до покупки оборудования. На сайте ТЦ «Базис» специалисты помогут подобрать портальный станок с учётом размеров детали, материала, операций, требуемой точности, производительности и других параметров производства.
При подборе можно сопоставить характеристики станка с реальными нагрузками, особенностями крепления, требованиями к измерению и необходимым уровнем автоматизации.
Подобрать портальный станок для точной обработки?
Поможем выбрать оборудование с учётом размеров и материала детали, требуемой точности, операций, инструмента и производительности.
Запросить подбор