


Материал подготовил:
Александр Кетов
Инженер-технолог
5‑осевые фрезерные обрабатывающие центры позволяют изготавливать сложные детали за одну установку, сокращая время цикла и повышая точность. Однако их покупка оправдана не всегда: высокая стоимость, сложность программирования и требования к квалификации персонала могут перевесить выгоды для некоторых задач. В этом материале мы подробно разберём принцип работы 5‑осевых станков, их реальные преимущества и недостатки, сравним с 3‑ и 4‑осевыми аналогами и покажем, как выбрать модель под конкретное производство.
Принцип работы 5‑осевых фрезерных станков с ЧПУ
Что такое 5 осей?
Классический фрезерный станок работает в трёх линейных осях: X, Y, Z. В 5‑осевом обрабатывающем центре к ним добавляются две вращательные оси — обычно A и B или A и C, которые позволяют наклонять и поворачивать заготовку или шпиндель.
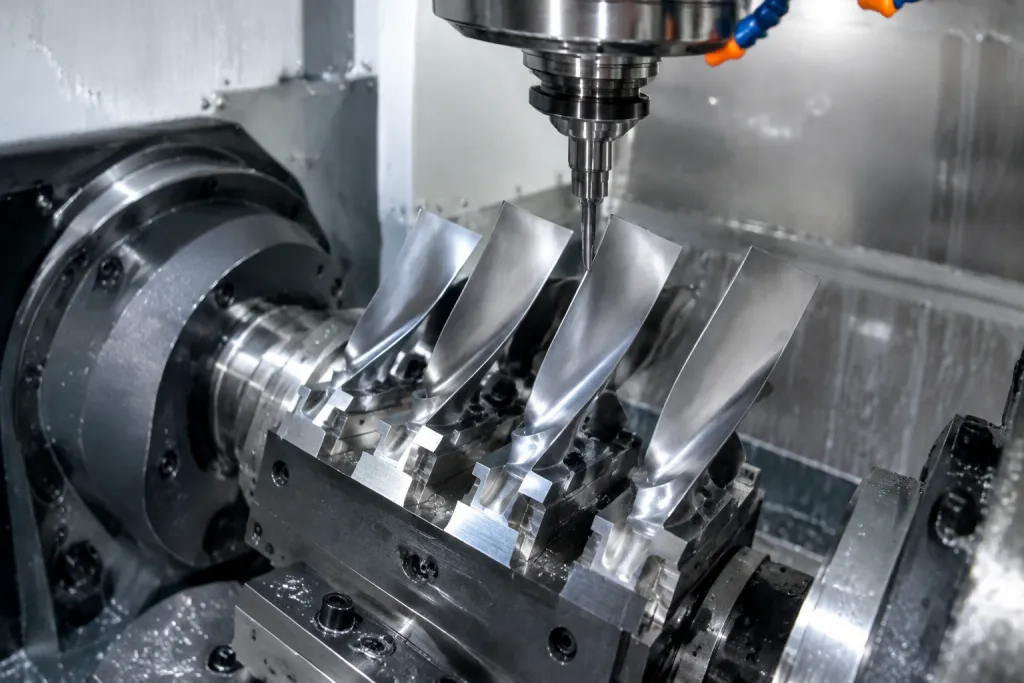
Благодаря этому 5‑осевой станок может обрабатывать деталь под разными углами без переустановки, что критично для сложных поверхностей, поднутрений и высокоточных деталей.
Ключевая идея: 5 осей = три линейных перемещения + два вращения, что даёт доступ к большинству поверхностей детали за одну установку.
Типы кинематики 5‑осевых станков
- С поворотным столом (table–table) — заготовка вращается по двум осям, шпиндель фиксирован. Оптимально для деталей среднего размера и серийного производства.
- С поворотной головкой (head–head) — вращается шпиндель, стол фиксирован. Удобно для крупных и тяжёлых заготовок.
- Комбинированные (table–head) — одна ось вращения на столе, другая на головке. Это баланс между жёсткостью и диапазоном движений.
Практический совет: для серийного производства мелких и средних деталей чаще выбирают конфигурацию с поворотным столом, для крупногабаритных — с поворотной головкой.
Отличия 5‑осевых станков от 3‑ и 4‑осевых
Ниже — ориентировочное сравнение по ключевым параметрам. Конкретные цифры зависят от модели станка, оснастки и технологии обработки.
| Параметр | 3‑осевой станок | 4‑осевой станок | 5‑осевой станок |
|---|---|---|---|
| Оси движения | X, Y, Z | X, Y, Z + 1 вращательная (A или B) | X, Y, Z + 2 вращательные (A и B/C) |
| Количество установок для сложной детали | 3–5 и более | 2–3 | 1, часто |
| Точность, типичная | ±0,010–0,025 мм | ±0,010–0,015 мм | ±0,005–0,010 мм |
| Качество поверхности Ra | 1,6–3,2 мкм | 1,6–2,5 мкм | 0,8–1,6 мкм |
| Сложность деталей | Плоские, простые 3D | Цилиндрические, многогранные | Свободные формы, поднутрения, сложные поверхности |
| Время цикла для сложных деталей | Базовое | Сокращено на 20–40% | Сокращено на 40–70% |
| Стоимость оборудования | Низкая | Средняя | Высокая, в 2–3 раза дороже 3‑осевых |
| Сложность программирования | Низкая | Средняя | Высокая, нужен продвинутый CAM |
Вывод: 5‑осевые станки выигрывают там, где важны одна установка, высокая точность и сложная геометрия: аэрокосмос, медицина, пресс‑формы, турбинные лопатки и другие подобные задачи. Для простых прутковых или плоских деталей они часто избыточны.
Преимущества 5‑осевых фрезерных станков
- Сокращение времени цикла на 40–70% за счёт обработки за одну установку и возможности использовать более короткие и жёсткие инструменты.
- Повышение точности: исключаются накопленные погрешности от многократных переустановок.
- Лучшее качество поверхности: оптимальный угол инструмента и короткие вылеты снижают вибрации.
- Возможность обработки поднутрений и сложных 3D‑поверхностей, недоступных для 3‑ и 4‑осевых станков.
- Снижение затрат на оснастку: проще фиксация, меньше специальных приспособлений.
- Конкурентное преимущество: возможность брать заказы на сложные детали, которые не могут выполнить конкуренты на 3‑осевом оборудовании.
Пример из практики: при изготовлении пресс‑формы для литья пластика переход с 3‑осевого на 5‑осевой центр позволил сократить количество установок с 4 до 1, уменьшить время обработки на 55% и улучшить качество поверхности без дополнительной полировки.
Области применения: где 5 осей действительно нужны
- Аэрокосмическая отрасль: лопатки турбин, элементы крыльев, детали двигателей со сложными поверхностями.
- Медицина: имплантаты, хирургические инструменты, индивидуальные протезы из титана и нержавеющей стали.
- Автопром и транспорт: пресс‑формы, штампы, сложные кронштейны, элементы подвески.
- Энергетика и турбостроение: лопатки, корпуса насосов, детали турбин.
- Производство форм и штампов: матрицы, пуансоны, формы для литья пластмасс.
- Высокоточные компоненты: оптика, корпуса, сложные узлы для электроники.
Важно: если вы делаете преимущественно плоские детали, валы, простые корпуса — 5 осей могут не окупиться.
Недостатки и риски 5‑осевых станков
- Высокая стоимость: от $100–150 тыс. за начальные промышленные модели; до $300–500+ тыс. за тяжёлые и высокоскоростные центры.
- Дороже обслуживание и ремонт: сложная кинематика, больше осей, выше требования к квалификации сервисных инженеров.
- Сложность программирования: требуется продвинутый CAM, например HyperMill, Mastercam или Siemens NX, и опытные технологи.
- Дефицит квалифицированных операторов и программистов: обучение занимает месяцы, зарплата операторов 5-осевых станков выше, чем для 3‑осевых станков.
- Ограничения по габаритам и массе заготовок в зависимости от кинематики: поворотный стол уменьшает полезную зону по сравнению с 3‑осевым аналогом.
- Риск столкновений: из‑за сложной траектории инструмента и вращения осей выше вероятность аварий при ошибках в программе или настройке.
Практический совет: перед покупкой 5‑осевого центра просчитайте ROI на реальных деталях: время цикла, стоимость часа работы, зарплата, амортизация и процент брака.
Как выбрать 5‑осевой фрезерный станок: чек‑лист для производства
1. Тип деталей и материалы
- Размеры заготовок: максимальные X, Y и Z.
- Материалы: алюминий, сталь, титан, жаропрочные сплавы.
- Требуемая точность и качество поверхности.
2. Кинематика и рабочий стол
- Table–table, head–head или комбинированная схема.
- Грузоподъёмность стола и диапазон углов поворота осей A, B или C.
3. Шпиндель и инструмент
- Мощность и скорость шпинделя: например, 12 000–24 000 об/мин для алюминия и 6 000–12 000 об/мин для стали.
- Тип конуса: BT40, BT50, HSK и другие.
- Наличие магазина инструмента на 24–60 и более позиций.
4. Система ЧПУ и CAM-совместимость
- Fanuc, Siemens, Heidenhain, Mitsubishi и другие системы.
- Поддержка 5‑осевой одновременной обработки и RTCP — вращения вокруг точки инструмента.
5. Точность и жёсткость
- Заявленные показатели позиционирования и повторяемости.
- Конструкция станины, направляющих и приводов.
6. Сервис и поддержка
- Наличие сервисных инженеров в вашем регионе.
- Срок поставки запчастей и условия гарантии.
- Обучение операторов и технологов.
7. Экономика
- Полная стоимость владения: цена станка, оснастка, обучение и сервис.
- Ожидаемое сокращение времени цикла и количества брака.
- Плановая загрузка: сколько часов в месяц будет работать станок.
5‑осевые против 3‑ и 4‑осевых: когда стоит переходить?
Переход на 5 осей оправдан, если:
- Вы регулярно изготавливаете детали со сложными 3D‑поверхностями и поднутрениями.
- Текущее время цикла и количество установок сильно ограничивают производительность.
- Вы хотите брать заказы из аэрокосмоса, медицины или производства сложных пресс‑форм.
- У вас есть или вы готовы обучить квалифицированных технологов и операторов.
Оставаться на 3–4 осях разумно, если:
- Основная продукция — плоские детали, простые корпуса, валы и кронштейны.
- Заказы не требуют высокой точности и сложных поверхностей.
- Бюджет и кадровый ресурс ограничены, а загрузка 5‑осевого центра будет низкой.

Примеры моделей 5‑осевых станков
Ниже приведены модели оборудования, предназначенные для обработки сложных деталей в единичном, мелкосерийном и серийном производстве.
Вертикальный 5-ти осевой фрезерный обрабатывающий центр Haidi, Китай
- Размер рабочего стола: Ø1200 мм.
- Шпиндель: 31 кВт, 10 000 об/мин.
- Особенности: поворотный стол, ЧПУ Siemens, магазин инструмента 30 × 2.
- Оптимален для пресс‑форм, деталей со сложной геометрией и серийного производства.
- Подробнее о модели SVW125A-F →
5-осевой обрабатывающий центр с двумя шпинделями Ningjiang HMC630-221, Китай
- Размер рабочего стола: 2 × Ø630 мм.
- Шпиндель: 37,5 кВт, 14 000 об/мин.
- Особенности: два независимых 5‑осевых рабочих модуля, два шпинделя, два поворотных стола и ЧПУ Fanuc.
- Оптимален для крупно- и среднесерийной обработки повторяющихся деталей.
- Подробнее о модели HMC630-221 →
Частые вопросы о 5‑осевых фрезерных станках
Насколько 5‑осевой станок быстрее 3‑осевого?
На сложных деталях время цикла может сокращаться за счёт обработки за одну установку и более эффективных траекторий инструмента. Фактический результат зависит от геометрии детали, материала, оснастки, CAM-процесса и режима обработки.
Можно ли на 5‑осевом станке делать простые детали?
Да, но экономически это часто нецелесообразно: дорогое оборудование будет недогружено, а преимущества пяти осей не будут полностью использованы.
Какой CAM нужен для 5‑осевой обработки?
Подойдут продвинутые системы, такие как Mastercam, Siemens NX, HyperMill и PowerMill, поддерживающие 5‑осевую одновременную обработку и RTCP.
Окупается ли 5‑осевой станок в малом производстве?
Да, если есть стабильный поток сложных деталей и возможность обеспечить высокую загрузку центра. Перед покупкой следует рассчитать срок окупаемости по реальным заказам, времени цикла, стоимости часа работы и затратам на персонал.
Заключение
5‑осевые фрезерные обрабатывающие центры — мощный инструмент для производства сложных и высокоточных деталей с минимальным количеством установок. Они дают реальные преимущества в точности, качестве поверхности и производительности, но требуют серьёзных инвестиций в оборудование, программное обеспечение и подготовку персонала.
Ключ к эффективной покупке — чёткое понимание того, какие именно детали будут изготавливаться, и предварительный расчёт экономики.
Подобрать 5‑осевой обрабатывающий центр под вашу задачу?
Подготовим подбор оборудования по деталям, материалам, габаритам заготовок, требованиям к точности и планируемой загрузке производства.
Запросить подбор